鸿图电路高精密电路板生产厂家
从PCB制造到组装一站式服务
13751184197
选择焊炸锡起泡?从PCB孔壁品质管控到焊接可靠性的完整方案
来源:鸿图电路作者:杨工发布日期:2026-08-31
选择焊炸锡起泡?从PCB孔壁品质管控到焊接可靠性的完整方案
引言:一个焊接缺陷,暴露的是PCB孔壁制造品质的系统问题
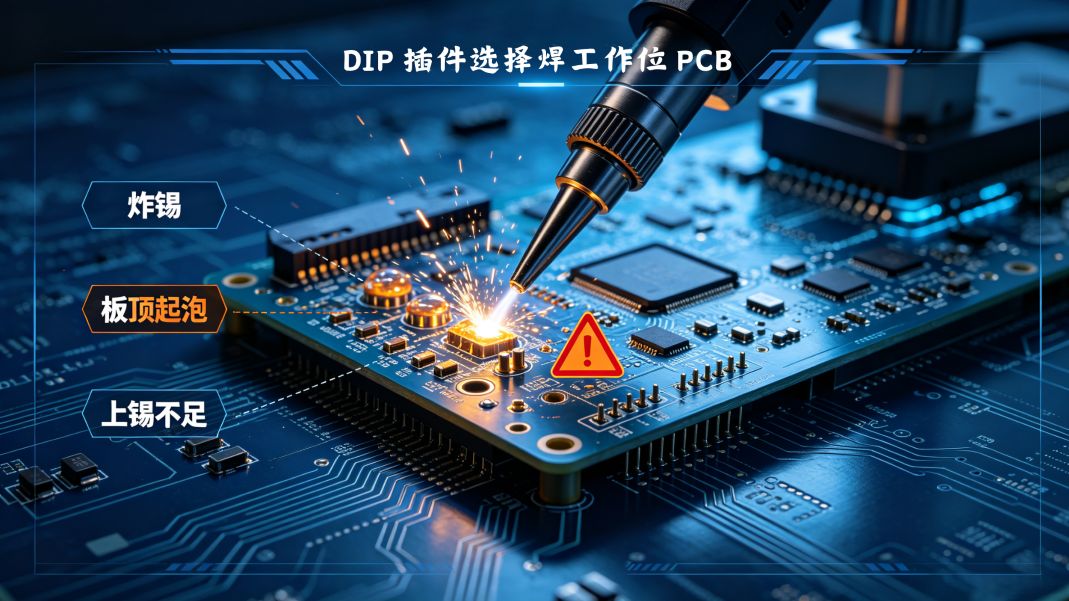
选择焊在DIP插件焊接工艺中的应用越来越广。相比传统波峰焊,选择焊能精准控制焊锡喷射区域,适合高密度混装板和无法整体过炉的PCBA。但选择焊工艺有一个让产线工程师头疼的典型问题:焊接时出现炸锡、板顶冒气泡、通孔上锡高度不足。
很多团队第一反应是调整焊接参数——助焊剂喷多了、预热不够、焊接温度太高。这些方向逐个试下来,发现炸锡时好时坏,始终无法彻底解决。直到把板子拿去做孔壁切片分析,才找到真正的根因:PCB孔壁破孔。
炸锡不是焊接端的孤立问题,而是PCB孔壁制造品质在高温焊接环境下的集中暴露。本文从选择焊炸锡的根因出发,向上追溯到孔壁破孔的成因和管控标准,给出从PCB制造端系统性解决这个问题的完整方案。
1. 选择焊炸锡起泡的根本原因是什么?
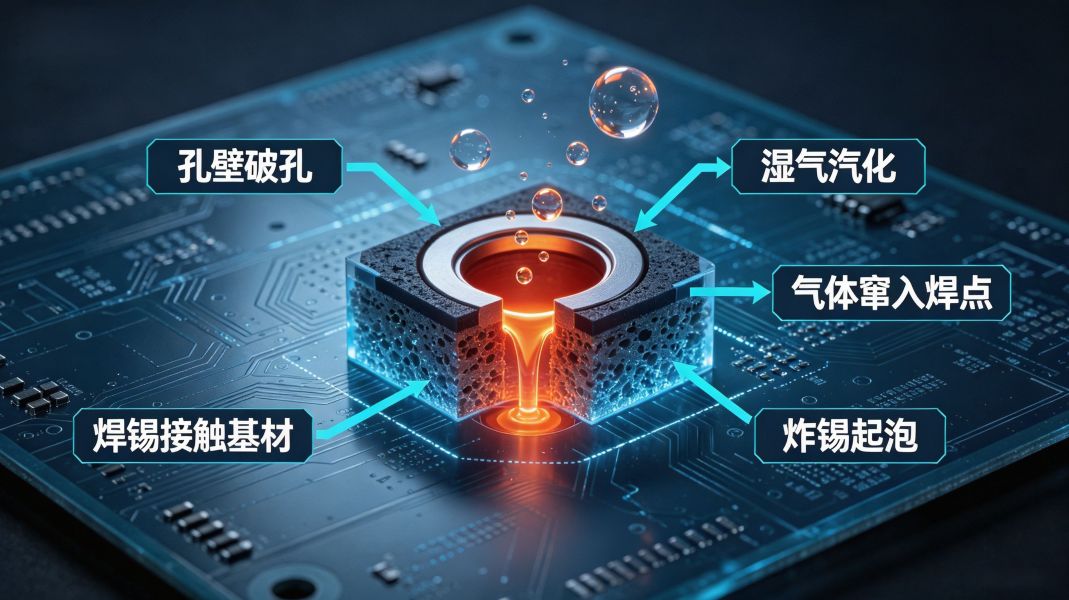
核心答案:选择焊炸锡和板顶起泡的核心诱因是PCB孔壁破孔。焊接时高温焊锡流入通孔内部,板材吸附的湿气受热汽化,气体从孔壁破孔处窜入焊点,膨胀破裂后形成炸锡和气泡,同时影响通孔上锡高度。
很多工程师会把炸锡归因于孔壁不光滑。孔壁粗糙确实会影响焊接质量,但它和孔壁破孔是两个层面的问题。孔壁粗糙是铜层表面的微观形态不良,孔壁破孔是铜层结构的完整性缺损——孔壁上存在贯穿性的孔洞、裂缝或铜层缺失区域。
两者的区别直接决定了炸锡的严重程度和解决方式。孔壁粗糙时,焊锡在通孔内的填充流动受到阻碍,会产生上锡不良和锡洞,但极少引发剧烈炸锡。孔壁破孔时,焊锡直接穿过铜层缺损处接触到板材基材,高温焊锡将基材内部湿气瞬间汽化,气体在熔融焊锡中膨胀冲破锡面——这是炸锡的物理机理。
PCB板材本身具备吸潮特性。FR-4环氧树脂基材在生产、存放和流转过程中,会从空气中吸附微量水分。孔壁完好时,湿气被封闭在基材内部,焊接时不会进入焊点。孔壁一旦存在破孔,这个封闭环境就被打破了。
选择焊的焊接温度通常在300度左右,喷锡压力大、热冲击集中。焊锡在压力作用下流入通孔内部,沿着孔壁破孔位置直接接触吸潮的板材基材。湿气在300度高温下瞬间汽化,体积急剧膨胀,气体顺着孔壁破孔窜入正在成型的焊点,形成气泡。气泡在熔融焊锡中上升、膨胀、破裂,就是产线上看到的炸锡现象。同时气体窜入挤占了通孔内的焊锡填充空间,导致通孔上锡高度不足,焊点填充不饱满。
因果链非常清晰:孔壁破孔→焊锡与板材基材接触→湿气汽化→气体窜入焊点→炸锡起泡和上锡不足。解决炸锡问题的关键,不在焊接端,在PCB制造端的孔壁品质。
2. PCB孔壁破孔是怎么产生的?
核心答案:PCB孔壁破孔的产生根源集中在钻孔和沉铜电镀两个环节。钻孔参数不当导致孔壁粗糙度过大、玻璃纤维剥落和灯芯效应,沉铜电镀厚度不足或均匀性差导致孔壁局部铜层偏薄,在后续热冲击或机械应力下开裂形成破孔。
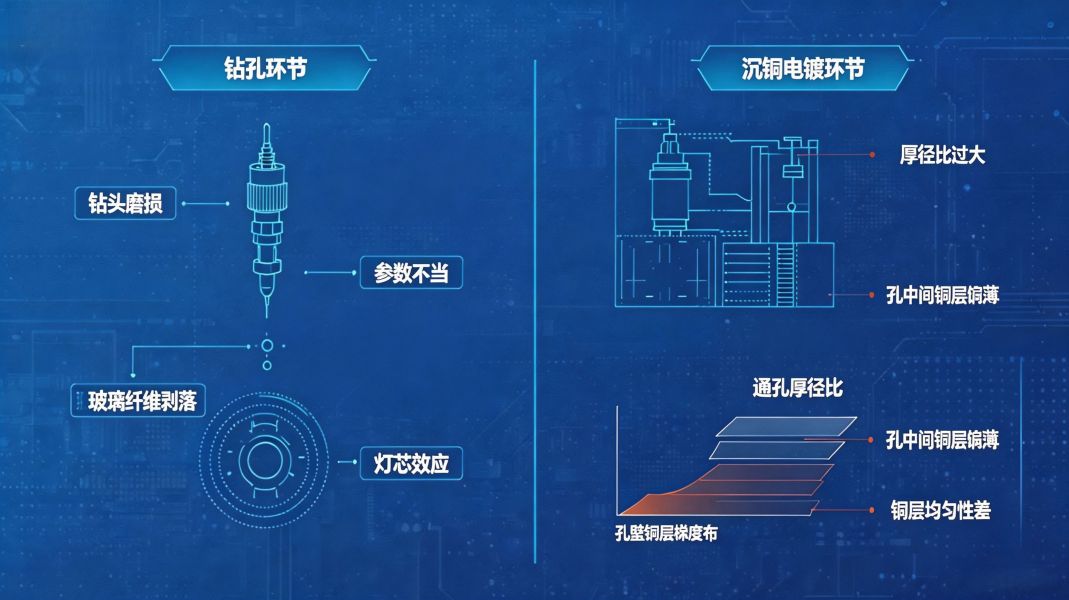
钻孔是孔壁品质的第一道关口。PCB钻孔使用高速旋转的钻头在板材上加工通孔,钻头转速、进刀速度、退刀速度和钻头寿命管理共同决定了孔壁的初始质量。钻头磨损后继续使用,孔壁粗糙度会显著增大,玻璃纤维丝从孔壁剥落,环氧树脂被拉扯撕裂,形成微小的裂缝和缺损。这些初始缺陷在后续沉铜电镀阶段如果无法被完全覆盖,就会演变成孔壁破孔。
灯芯效应是钻孔环节的另一个典型问题。钻头在穿越玻璃纤维布层时,纤维丝被钻头拉扯撕裂,在孔壁形成细小的毛细通道。这些通道会吸收后续工序中的药水,在电镀后形成空洞或裂缝。灯芯效应在高Tg板材和无卤素板材上更容易发生,因为这类板材的玻纤布密度更高、树脂体系更脆。
沉铜电镀是孔壁品质的第二道关口。钻孔后的孔壁是不导电的,需要先经过化学沉铜在孔壁上沉积一层薄铜作为导电层,然后通过电镀将孔壁铜层加厚到标准厚度。孔壁铜层的完整性取决于沉铜的覆盖均匀性和电镀的厚度一致性。
厚径比是影响孔壁电镀质量的核心参数。厚径比越大——板越厚、孔径越小——电镀液在孔内的流动越困难,孔壁中间区域的铜层沉积越慢。以厚径比10比1的通孔为例,孔口位置的铜层厚度可能达到25微米,孔壁中间区域只有15微米甚至更薄。这种铜层厚度的梯度分布在后续热冲击、焊接高温和机械应力作用下,铜层最薄的区域最先开裂,形成破孔。
板材类型也会影响孔壁破孔的发生概率。无卤素板材的树脂体系比普通FR-4更脆,钻孔时更容易产生微裂缝。高Tg板材的玻璃化转变温度高,但钻孔难度也更大,对钻头磨损更敏感。厚铜板的孔壁在电镀时需要同时覆盖铜箔表面和孔壁,铜箔越厚,孔壁的电镀均匀性越难保证。
3. 孔壁破孔对焊接可靠性有哪些影响?
核心答案:孔壁破孔不仅引发选择焊炸锡,在波峰焊、通孔回流焊等所有涉及通孔填充的焊接工艺中都会产生类似问题。影响范围包括炸锡起泡、上锡高度不足、焊点内部空洞和长期服役中的焊点可靠性下降。
选择焊因为喷锡压力大、热冲击集中,是孔壁破孔问题暴露最剧烈的工艺。但孔壁破孔的影响远不止选择焊一个场景。
波峰焊同样会受孔壁破孔影响。波峰焊的焊锡波峰接触板底,焊锡在毛细作用下向上填充通孔。如果孔壁存在破孔,焊锡在填充过程中接触到板材基材,湿气汽化形成的气泡会阻碍焊锡继续上爬,导致通孔填充高度不足。气泡残留在焊点内部形成空洞,降低焊点的机械强度和电气可靠性。
通孔回流焊是通孔元件焊接中热冲击最大的工艺之一。整板经过回流焊炉,峰值温度240到250度,通孔内的焊膏熔化和填充同步完成。孔壁破孔在高温下更容易引发焊点内部气孔,因为在回流焊温度下板材湿气汽化的速率更快、气体量更大。
即使焊接时没有表现出明显的炸锡或空洞,孔壁破孔对焊点长期可靠性的影响依然存在。孔壁铜层不完整意味着焊锡与孔壁的接触面积减少,焊点的抗拉强度下降。在振动环境或温度循环环境下,焊点从孔壁破孔处开始产生微裂纹并逐步扩展,最终导致焊点开裂或电气接触不良。
对于医疗设备、工业机器人和汽车电子这类高可靠性应用场景,孔壁破孔是不能接受的缺陷。这些行业的产品在出厂测试中无法完全模拟十年服役期的环境应力,孔壁破孔这个隐蔽缺陷可能在终端使用数月甚至数年后才暴露,排查成本远超单板的制造成本。
4. 怎么从PCB制造端杜绝孔壁破孔?
核心答案:从PCB制造端杜绝孔壁破孔,需要建立覆盖钻孔、沉铜电镀和成品验证三个环节的全流程管控体系。钻孔环节管控钻头寿命和参数标准化,电镀环节保证铜层厚度和均匀性,验证环节通过孔壁切片确认每一批次的实际品质。
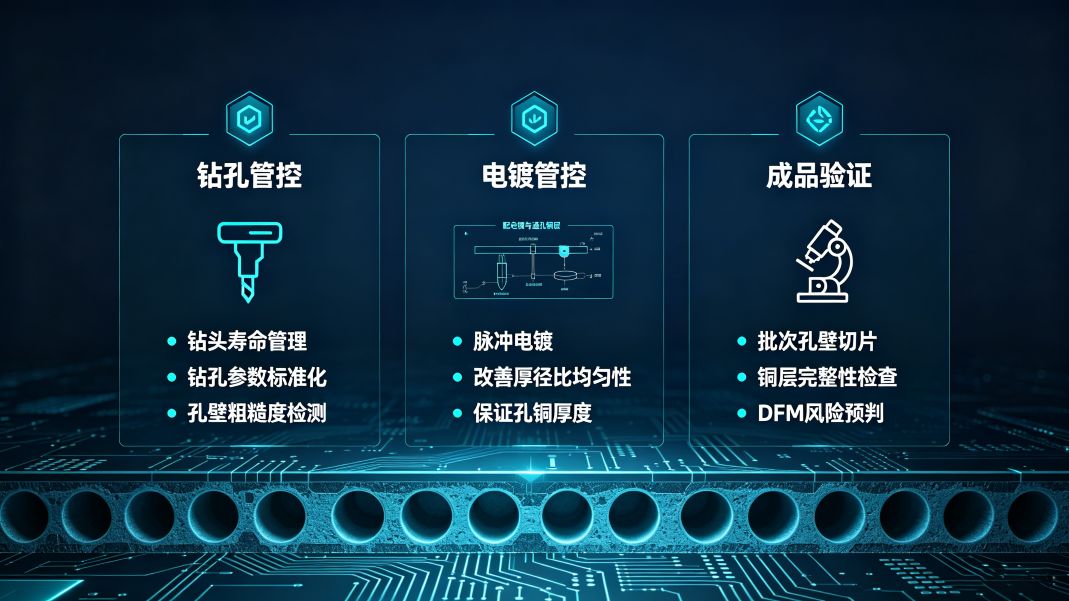
钻孔环节的管控从三个维度展开。
钻头寿命管理是最基础也最容易被忽视的环节。钻头在加工一定数量的孔之后,切削刃口磨损导致孔壁质量下降。PCB工厂需要根据板材类型、板厚和孔径制定钻头寿命标准,并严格执行更换。高Tg板材和无卤素板材对钻头磨损更敏感,寿命标准应相应收紧。钻头寿命管理不到位的工厂,孔壁粗糙度超标和灯芯效应是普遍现象。
钻孔参数标准化需要根据板材类型和厚径比做针对性设置。转速、进刀速度和退刀速度三个参数直接影响孔壁粗糙度和灯芯效应程度。高Tg板材需要降低进刀速度以减小孔壁撕裂,高厚径比通孔需要分步钻孔或调整退刀参数以防止孔壁损伤。这些参数不是一次设定后就一劳永逸的,需要根据钻头磨损状态和板材批次做动态调整。
孔壁粗糙度检测是钻孔质量的量化手段。通过切片或专用检测设备测量孔壁粗糙度,确保孔壁表面形态在标准范围内。孔壁粗糙度超标的通孔,后续沉铜电镀的覆盖均匀性必然受影响。
电镀环节的管控核心是铜层厚度均匀性。常规直流电镀对厚径比8比1以下的通孔能保证较好的均匀性,但厚径比超过8比1后,孔壁中间区域的铜层沉积速度明显下降。脉冲电镀通过正反向电流交替,让铜离子在孔壁各处均匀沉积,高厚径比通孔的孔铜厚度偏差可以控制在正负5微米以内。对于高厚径比通孔较多的PCB设计,脉冲电镀能力是选择供应商时的硬性判断标准。
成品验证通过孔壁切片来执行。每批次PCB抽样做孔壁切片分析,纵向剖开通孔,显微镜下检查铜层完整性、厚度和均匀性。切片分析的重点是孔壁中间区域——这是铜层最薄的位置,也是破孔最容易发生的区域。孔壁切片报告应该作为PCB出货的配套质量文件,提供给有通孔焊接需求的客户。
DFM审图阶段也是预防孔壁破孔的关键时机。工程师在审图时识别高厚径比通孔的风险,提醒客户优化孔径或板厚设计。如果设计无法更改,在工艺方案中选择脉冲电镀和更严格的钻孔参数来补偿。
5. 鸿图电路孔壁品质管控的具体措施
核心答案:鸿图电路在PCB制造流程中建立了从钻孔参数管理、钻头寿命控制、脉冲电镀到孔壁切片验证的完整孔壁品质管控链。每批次通孔板出货前完成孔壁切片抽测,高厚径比通孔采用脉冲电镀工艺保证孔铜均匀性。
在钻孔环节,鸿图电路根据板材类型和厚径比建立钻头寿命参数表,高Tg板材和无卤素板材执行更严格的钻头更换标准。钻孔参数按板材特性做标准化管理,减少灯芯效应和孔壁撕裂。钻孔后的孔壁粗糙度通过抽测确认,确保孔壁表面形态在沉铜电镀能覆盖的范围内。
在电镀环节,鸿图电路的脉冲电镀线覆盖高厚径比通孔的制造需求,孔壁铜层厚度偏差控制在正负5微米以内。对于厚径比超过8比1的通孔设计,DFM审图阶段会主动提示风险并推荐脉冲电镀方案,避免常规直流电镀在孔壁中间区域出现铜层偏薄。
在成品验证环节,每批次通孔板出货前完成孔壁切片抽测。切片重点检查孔壁铜层完整性、厚度均匀性和破孔缺陷。切片报告随批次质量文件归档,客户需要时可同步提供。
选择焊炸锡的根因在PCB孔壁,而不是焊接参数。鸿图电路对孔壁品质的管控,是在源头上降低这个隐患。如果您在选择焊或波峰焊中遇到顽固性炸锡问题,欢迎发送Gerber文件和问题描述,DFM工程师会从孔壁设计、板材选型和制造工艺三个维度给出分析建议。
推荐产品
最新资讯
- 6层1阶机械盲孔电调板制造难点:厚径比、对位、塞孔、电镀四重工艺门槛2026-10-17
- PCB涨价、缺货、交期拉长,2026年行业到底发生了什么?2026-10-16
- PCB表面处理怎么选?喷锡、沉金、OSP优缺点对比与选型指南2026-10-14
- 四合一电调PCB报价:哪些项目容易产生额外费用?完整避坑指南2026-10-12
- 60A四合一电调PCB为什么建议选用TG170板材?热可靠性选型指南2026-10-10
- DFM审图到底审什么?从设计端拦截量产隐患的完整检查清单2026-09-28
- 月满中秋|情暖市场部,共赴美好团圆2026-09-24
- 无人机电调PCB过孔工艺:为什么树脂塞孔+电镀填平更可靠?2026-09-22
深圳市龙华区观湖街道平安路鸿湖科技园东区2栋13楼 工厂地址:福建省龙岩市武平县岩前工业集中区A9 A12栋
13751184197 0755-21042734
sales@hongtupcb.cn
公司简介
PCB生产
SMT制造
制程能力
新闻资讯
扫一扫有惊喜
微信公众号
手机二维码
深圳市鸿图电路有限公司 版权所有
