鸿图电路高精密电路板生产厂家
从PCB制造到组装一站式服务
13751184197
SMT生产完成后多久必须送波峰焊?PCB表面处理可焊性有效期解析
来源:鸿图电路作者:杨工发布日期:2026-09-04
SMT生产完成后多久必须送波峰焊?PCB表面处理可焊性有效期解析
引言:波峰焊拒焊的根源,往往不在波峰焊本身
波峰焊位置不上锡,是DIP焊接环节最典型的品质问题之一。产线排查时,助焊剂参数、波峰焊温度、锡膏成分都检查了一遍,仍然找不到原因。最后回溯到PCB在SMT完成后的周转存放时间——板子在产线上放了几天,焊盘是不是氧化了?
这个问题涉及的不只是存放时长,而是PCB从拆开真空包装那一刻开始的可焊性有效期管理。本文将PCB表面处理类型、可焊性有效期和计时逻辑完整梳理,为产线排程和工艺管控提供参考。
1. SMT完成后多久必须送波峰焊?依据哪些标准?
核心答案:SMT完成后送波峰焊的时间窗口,不能用一个固定数字回答。需要依据IPC-1601、J-STD-020、J-STD-033三份标准,结合PCB的表面处理类型确定拆封后的可焊性有效期。
IPC-1601规范PCB的包装、运输、使用和烘烤要求,是PCB储存和操作的基础标准。J-STD-020规定潮敏器件的等级分类,定义了不同器件对湿气的敏感程度。J-STD-033规定潮敏器件的使用过程管控,给出拆封后的暴露时间限制和烘烤条件。
PCB本质上属于需要按潮敏等级管控的器件类产品,但不同表面处理的PCB,可焊性有效期和潮敏管控要求差异显著。OSP板和沉银板管控最严格,化镍金板和沉锡板要求较高,喷锡板相对宽松。判断时间窗口之前,必须先在标准中找到对应表面处理类型的具体要求。
2. 为什么计时起点是拆真空包装,不是SMT完工?
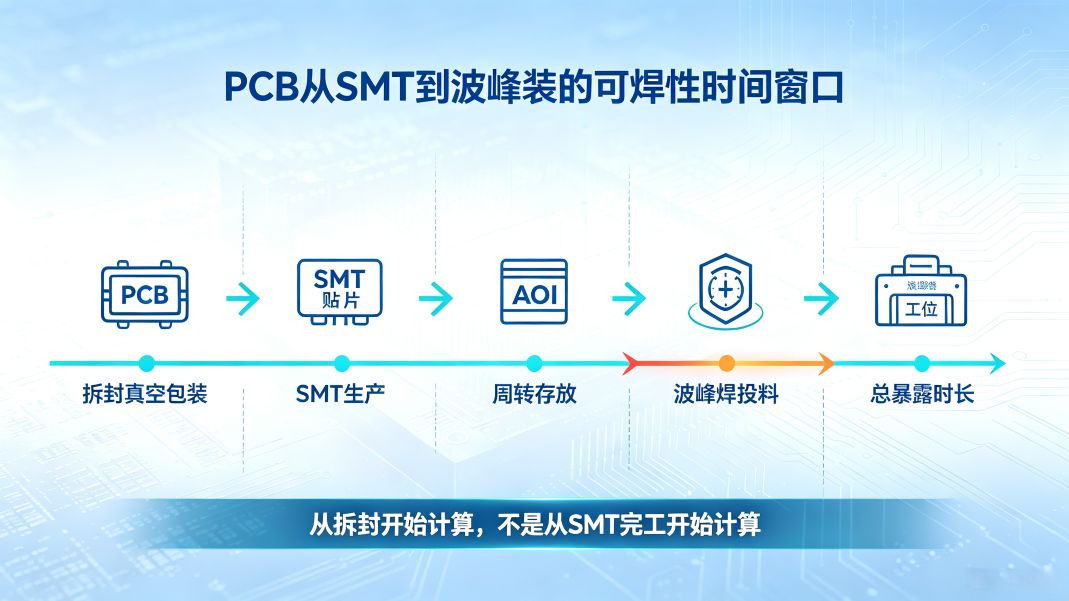
核心答案:PCB焊盘的可焊性从拆开真空包装暴露在空气中那一刻就开始衰减。SMT生产耗时、SMT完工后的周转存放时间、波峰焊加工时间,全部计入总周期。只看“SMT做完放了多久”,会漏掉SMT生产本身消耗的时间。
这是工厂最容易犯的认知错误。很多产线的习惯做法是SMT完工后开始计算存放时间,认为板子在生产线上流转的速度很快,不会出问题。但焊盘的氧化风险从真空包装拆封后就开始累积,SMT一面贴片、二面贴片、AOI检测、周转等待,每一个环节都在消耗可焊性有效期。
举例来说,OSP板的拆封后有效期为96小时。如果SMT生产只用了12小时,后续存放两到三天再进波峰焊,总周期在规范范围内,波峰焊焊点不会因存放时间出现拒焊。但如果SMT生产本身就消耗了四天,之后哪怕只存放一天就投波峰焊,总周期五天,已经超出OSP板的96小时窗口,波峰焊位置焊盘氧化拒焊就是必然结果。
同样的时间判断逻辑适用于所有表面处理类型。拆真空包装的那一刻,可焊性倒计时就开始了,而不是SMT完工时。
3. 各表面处理PCB的可焊性有效期
核心答案:OSP板96小时、喷锡板168小时、化学沉锡板72到96小时、化镍金板168小时、选择性沉金板按对应区域分别管控。不同表面处理的管控严格程度和处理禁忌各有不同。
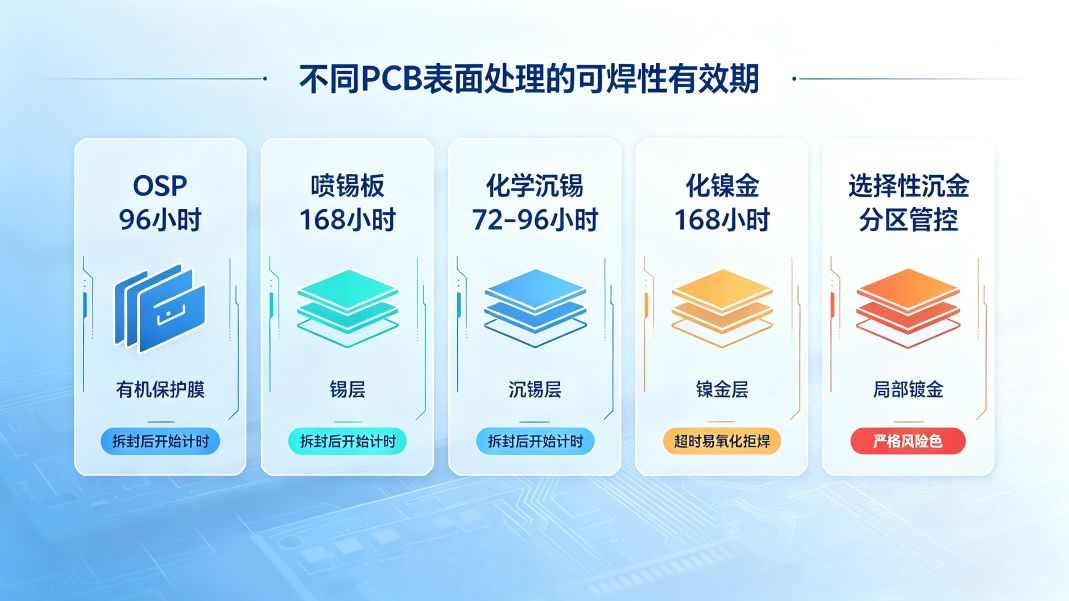
OSP板:拆封后有效使用期为96小时,是目前主流管控标准。早期OSP板只有48小时,后来更新到72小时,现在行业普遍执行96小时。OSP板从拆真空包装开始,SMT一面和二面生产到波峰焊完成,整套工序必须在96小时内完成。部分改良型OSP药水的皮膜可以做到168小时,但行业绝大多数按96到120小时管控。OSP板焊盘暴露在空气中氧化是拒焊的直接原因,时间管控是所有表面处理中最严格的。
有铅喷锡板:拆封后有效期168小时,室温环境。SMT加工24小时完成,后续存放两到三天再投波峰焊,完全在规范范围内。喷锡层较厚且可焊性保持时间长,管控相对宽松,但前提是室温条件。
无铅喷锡板:拆封有效期同样为168小时。但无铅喷锡板有一个重要限制——不建议烘烤,一旦烘烤极易氧化。无铅焊料的氧化活性比有铅高,烘烤后表面氧化膜更难以去除。虽然标准规定是7天,实际生产中有经验的工厂会加严管控。
化学沉锡板:管控时间72小时,部分板材可做到96小时。沉锡层厚度仅约1微米,远薄于喷锡层,抗氧化能力有限,且同样不允许烘烤。举例:沉锡板按72小时管控,SMT生产消耗24小时,留给DIP波峰焊的周转时间就只剩48小时。如果SMT只消耗12小时,中间就可以预留更长的周转时间。沉锡板的72小时管控非常严格,产线排程时需要注意。
化学镍金、化学镍钯金板:拆封有效期168小时。这类表面处理的可焊性保持时间长,焊盘抗氧化能力强。SMT加工一天完成,后续存放四天再投波峰焊,合计五天,依然在合规范围内。
选择性沉金板:采用局部化学沉金加工艺。波峰焊焊接点位按化镍金条件管控,有效期为168小时。BGA位置的OSP区域,则遵循OSP板的时间规范。同一块板上两个区域执行两套时间标准,排程和管控时需要分别记录和追踪。
4. 烘烤是解决存放超时的办法吗?
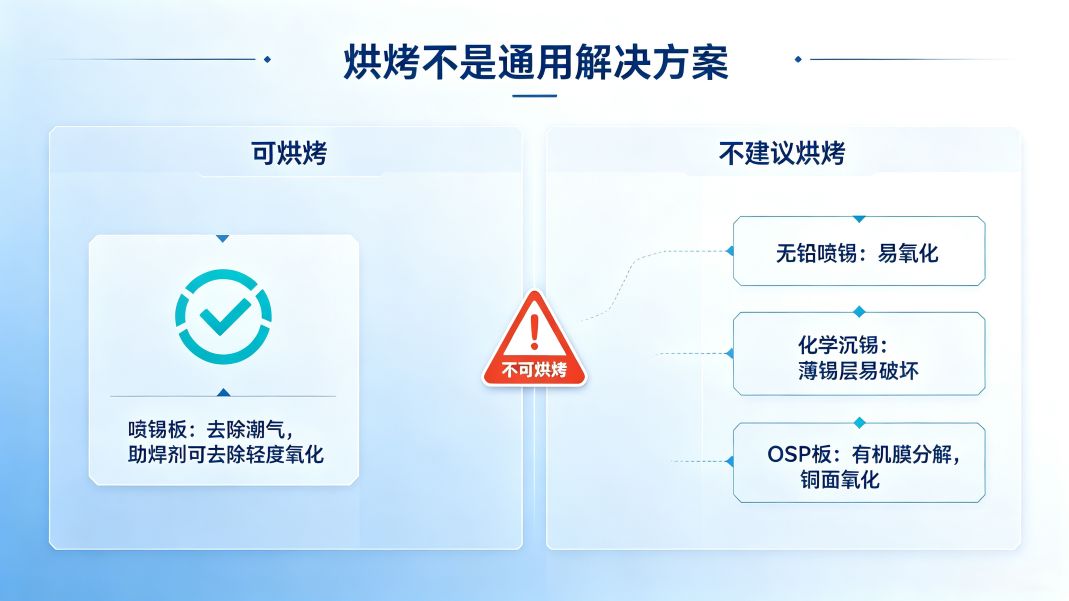
核心答案:烘烤可以去除PCB内部吸附的湿气,但不是解决可焊性失效的通用手段。部分表面处理的PCB在烘烤后反而会加剧焊盘氧化,是否允许烘烤必须按表面处理类型判断。
烘烤适用于受潮的PCB,通过加热将板材内部水分驱出,防止回流焊时发生爆板或分层。但烘烤对焊盘可焊性的影响因表面处理而异。
喷锡板在受潮后可以通过烘烤恢复部分可焊性,因为喷锡层较厚,烘烤后表面的氧化锡可以被助焊剂去除。但无铅喷锡板和化学沉锡板不允许烘烤——无铅喷锡烘烤后焊盘氧化加剧,沉锡层太薄,烘烤直接破坏可焊层。OSP板烘烤后有机保护膜分解,焊盘铜面直接暴露在高温空气中氧化,可焊性彻底失效。
所以存放超时后是否烘烤,需要先查对应表面处理类型的处理禁忌。标准中没有“所有板子都能烘烤”这种通用规定。
5. 怎么把可焊性有效期管到产线执行层面?
核心答案:可焊性有效期管理要落到排程系统里,核心动作是三件事——来料时标注拆封时间和表面处理类型,排程时按有效期倒排波峰焊投料时间,现场用标签或系统提醒超时风险。
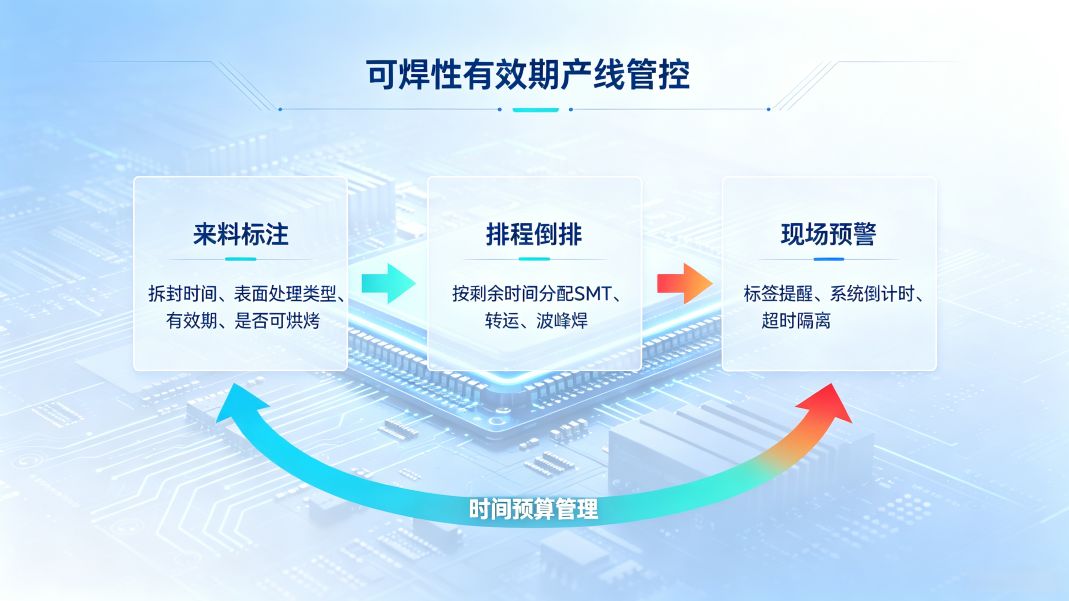
产线执行层面,PCB来料拆封时做信息标注是第一步。拆封时间、表面处理类型、允许的有效期长度、是否允许烘烤——这四个信息直接标注在物料标签上,或录入MES系统。这样每个环节的操作员都能看到倒计时状态。
排程时按有效期倒排。比如OSP板96小时,SMT两面预计需要36小时,留给周转和等待的时间就是60小时。排程系统需要把这60小时分配到SMT后的等待、转运、DIP插件和波峰焊投料各环节中,并且任何一个环节延误时,系统自动提示后续工序的剩余时间。
现场管控用标签和系统双保险。拆封后贴有效期标签,过期的板子单独隔离评审,不能直接流入波峰焊。系统端设置超时预警,在有效期截止前若干小时提醒工艺人员优先处理即将超时的批次。
可焊性有效期管理本质上是一个时间预算的问题:把拆封后的总时间预算,分配到每一个生产环节,并且让每个环节的执行者都清楚自己的那一份还剩多少。
6. 波峰焊拒焊的排查中,怎么确认是存放时间出了问题?
核心答案:波峰焊拒焊的排查顺序是——先确认PCB表面处理类型和拆封时间,计算总暴露时长是否超过可焊性有效期,再做焊盘外观检查和可焊性测试。如果总时长超限且焊盘表面变色或发暗,基本可以判断是存放时间导致的焊盘氧化。
排查的第一步永远是确认计时逻辑。拆封时间在来料标签或系统中能查到,SMT完工时间从生产记录中确认,波峰焊投料时间从排程中获取。三者相减,得到的总暴露时长与对应表面处理的有效期对比,超限就是明确的信号。
第二步是焊盘外观检查。OSP板超时后的典型表现是焊盘颜色变深、光泽消失,铜面从新鲜的粉色变成暗褐色。喷锡板超时后焊盘表面发灰,失去金属光泽。这些外观变化是氧化的直观证据。
第三步是可焊性测试。将问题板件按焊接条件做小批量试焊,对比新鲜拆封的板件,观察波峰焊位的上锡率差异。如果新鲜板件上锡正常,存放超时的板件不上锡,因果链就闭环了。
确认了根因之后,短期措施是调整排程节奏,减少SMT到波峰焊之间的等待时间。长期措施是把可焊性有效期管理嵌入排程系统和现场物料标签体系,从制度上杜绝超时流转。
结语
SMT完成后多久必须送波峰焊,本质上不是记一个数字的问题,而是建立一套从拆封到波峰焊完成的时间预算体系。PCB的表面处理类型决定了总预算有多少,SMT生产、周转存放和波峰焊加工各环节共同消耗这份预算。工厂要做的不是记住每类板子能放几天,而是把时间预算分配到每一个生产节点,让可焊性失效的风险在排程阶段就被控制住。
推荐产品
最新资讯
- 6层1阶机械盲孔电调板制造难点:厚径比、对位、塞孔、电镀四重工艺门槛2026-10-17
- PCB涨价、缺货、交期拉长,2026年行业到底发生了什么?2026-10-16
- PCB表面处理怎么选?喷锡、沉金、OSP优缺点对比与选型指南2026-10-14
- 四合一电调PCB报价:哪些项目容易产生额外费用?完整避坑指南2026-10-12
- 60A四合一电调PCB为什么建议选用TG170板材?热可靠性选型指南2026-10-10
- DFM审图到底审什么?从设计端拦截量产隐患的完整检查清单2026-09-28
- 月满中秋|情暖市场部,共赴美好团圆2026-09-24
- 无人机电调PCB过孔工艺:为什么树脂塞孔+电镀填平更可靠?2026-09-22
深圳市龙华区观湖街道平安路鸿湖科技园东区2栋13楼 工厂地址:福建省龙岩市武平县岩前工业集中区A9 A12栋
13751184197 0755-21042734
sales@hongtupcb.cn
公司简介
PCB生产
SMT制造
制程能力
新闻资讯
扫一扫有惊喜
微信公众号
手机二维码
深圳市鸿图电路有限公司 版权所有
