鸿图电路高精密电路板生产厂家
从PCB制造到组装一站式服务
13751184197
真空回流焊贴片加工,焊点空洞率稳定控制在15%以内
来源:鸿图电路作者:杨工发布日期:2026-09-07
真空回流焊贴片加工,焊点空洞率稳定控制在15%以内——鸿图电路
功率板 / 电源板 / 无人机 / 机器人 / 医疗设备,PCBA一站式制造
做电源、新能源、汽车电子、无人机、机器人、医疗设备的朋友,板子上只要有TO-263、TO-247、SiC MOSFET、IGBT、BGA或大尺寸QFN,焊点质量就决定了产品能不能扛住长期运行。
而焊点质量里,最容易被忽视、也最容易出问题的,就是空洞。
空洞,是高可靠性板的第一杀手
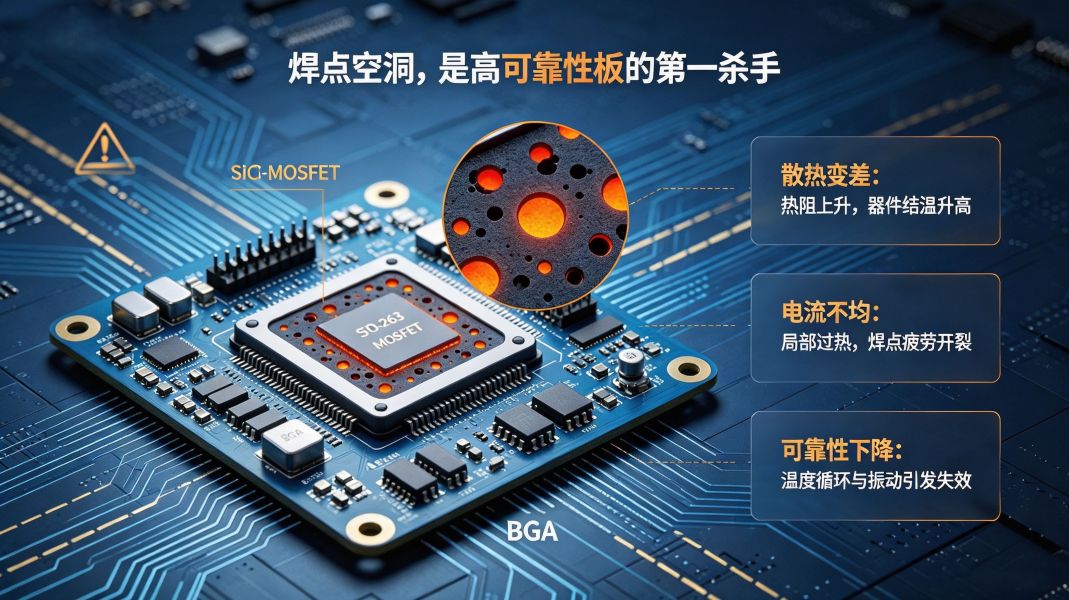
什么是空洞?简单说,就是焊锡熔化后,助焊剂挥发产生的气体没来得及排出去,被包裹在焊点内部,形成气泡。X-Ray一照,焊盘上就是一个一个的黑点。
空洞对普通消费电子板可能影响不大,但对功率板、无人机飞控、机器人驱动、医疗仪器这些高可靠性板,是致命的:
散热变差:焊点是器件和PCB之间唯一的散热通道。空洞多了,热阻上升,器件结温升高,寿命成倍缩短。
电流密度不均:空洞附近电流被迫集中,局部过热,长期运行后焊点疲劳开裂。
可靠性下降:在温度循环、振动环境下,空洞会成为裂纹起点,最终导致器件失效。
我们见过太多客户,板子拿回来测试全过,装机跑一段时间就出故障。拆下来一查,X-Ray照过去,SiC器件或BGA底部焊盘上全是空洞,散热不足,芯片老化加速。
问题不在测试,在于焊接工艺本身。
为什么普通回流焊搞不定这些板子?
普通回流焊的原理,是把板子送进一个加热炉,按照设定的温度曲线,让锡膏熔化、润湿、凝固。整个过程,焊料里的助焊剂会挥发出气体,这些气体能不能顺利排出去,决定了焊点的空洞率。
但问题在于:普通回流焊是在大气环境下进行的,没有负压,气泡只能靠重力往上浮,浮得慢,走得也不干净。 尤其是大面积焊盘、底部散热焊盘、TO-263这种封装,器件压在焊盘上,气体根本排不出去,最后全憋在里面。
所以普通回流焊做功率板或带BGA的板子,空洞率经常跑到20%-30%。这个数字,对于SiC、BGA或医疗级要求来说,完全不合格。
真空回流焊,是怎么把空洞“抽”出来的?
真空回流焊的核心区别,就是在焊锡熔化的关键时刻,把炉腔抽成真空。
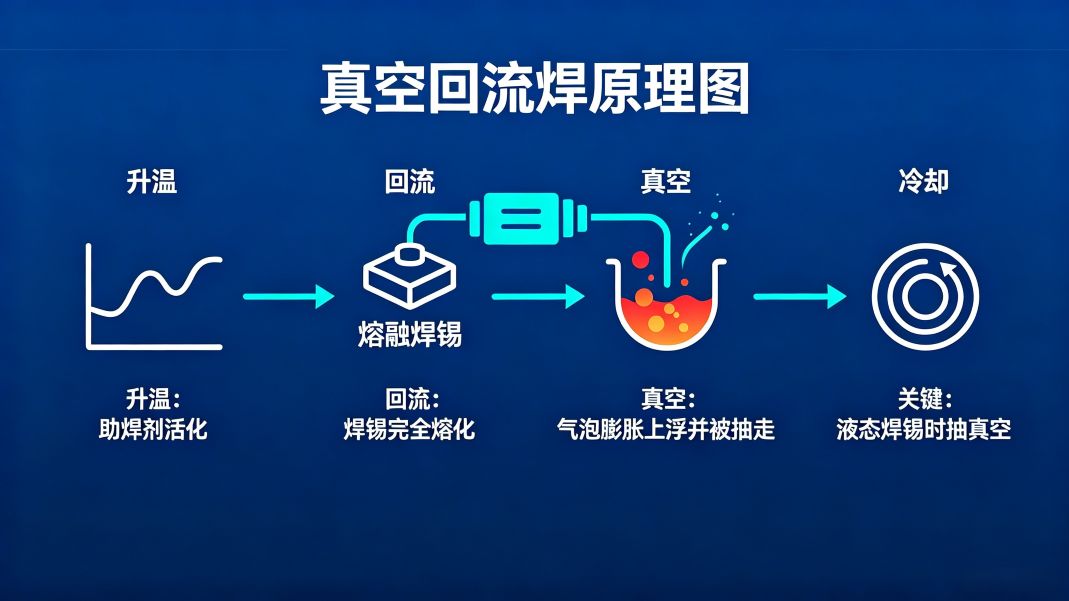
具体流程:
1.升温阶段:板子从室温逐渐升温,助焊剂开始活化,锡膏进入预热状态。
2.回流阶段:温度达到锡膏熔点以上,焊锡完全熔化,焊点成型。
3.真空阶段:就在焊锡处于液态的时候,炉腔迅速抽真空,压力骤降,焊料内部的气泡瞬间膨胀、上浮、破裂,被真空泵直接抽走。
4.冷却阶段:在真空或保护气氛下冷却,焊点固化,保持低空洞率。
这个过程的关键在于:它是在焊锡还是液态的时候抽真空,让气泡有地方去。 而不是等焊点凝固了,气泡已经锁死在里面,再想处理就晚了。
效果有多明显?拿我们做过的案子举例:
普通回流焊:SiC MOSFET焊盘空洞率普遍在20%-30%,X-Ray图像上黑点密集。
真空回流焊:同款器件、同款钢网、同款锡膏,空洞率稳定在10%以下,好的批次能到5%-8%。
同样的板子,同样的设计,工艺换一步,结果完全两个档次。
真空回流焊之外,我们还在控什么?
空话说空洞率做到15%以内,谁都能说。但要把这个承诺落在每一批板上,靠的不只是炉子,是整套工艺体系。
第一,钢网开口设计
TO-263、TO-247这类大焊盘器件,钢网不能整片开。我们会把散热焊盘的钢网开口设计成网格状或分区块状,给气体留出排气通道。否则锡膏印得太满,焊接的时候气体被闷在里面,真空也救不回来。
这个开口方案,是针对每个器件尺寸、焊盘大小、锡膏特性单独设计的,不是从模板上直接抄。DFM评审阶段,我们会把钢网方案一起给客户确认。
第二,锡膏选型
不是所有锡膏都适合真空回流焊。功率板我们会选用低空洞配方的专用锡膏,助焊剂挥发特性更适合真空工艺,焊点成型后的空洞率天然就比普通锡膏低。
不同品牌、不同型号的锡膏,我们做过对比验证。客户如果有指定锡膏,我们也会先做工艺验证,再决定能不能用。
第三,炉温曲线单独调
每个产品的炉温曲线,我们都是单独调的。器件大小不一样,热容量不一样,升温斜率、峰值温度、液相时间、冷却速率,全都要匹配到位。
调完的曲线,我们存档,批次可查。客户需要,曲线图直接发给你。
第四,X-Ray抽检+数据报告
所有高可靠性板,我们标配X-Ray抽检。抽检比例按客户要求来,但最低也是每个批次抽。
X-Ray片子出来,空洞率直接用软件算出来,数据写入报告。你要15%以内,我们按15%控;你要10%以内,我们按10%控。片子你随时能看,报告随货走。
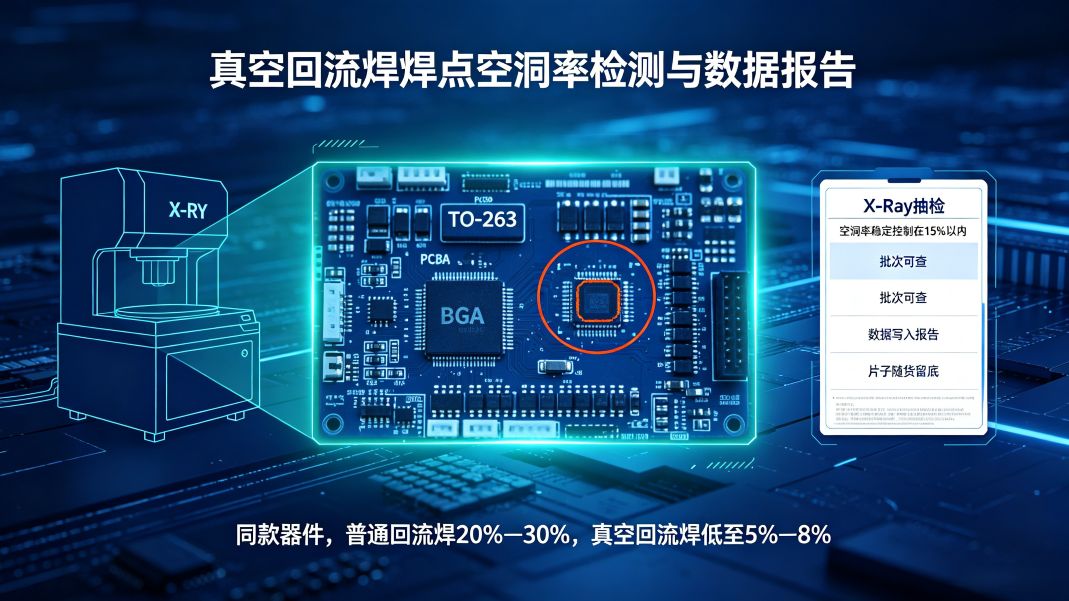
我们给你的不是一块板,是一块带数据的板。
鸿图电路的真空回流焊线,适用于哪些客户?
我们的产线上,真空回流焊炉不是摆设,是专门给这几类客户留的:
新能源电源板:DC-DC模块、车载充电机、BMS、逆变器
SiC/GaN功率模块:第三代半导体器件,对焊点可靠性要求极高
汽车电子板:发动机控制、电动助力、热管理
工业控制板:大功率驱动、电机控制、伺服系统
无人机与机器人:飞控、电机驱动、舵机控制、电源管理,焊点要扛振动、扛温度变化,空洞率高了可靠性直接打折
医疗仪器:监护设备、影像设备、手术器械等,焊点可靠性直接关系安全和合规,空洞控制是基本要求
这些板子都有一个共同点:功率器件多,或者有BGA、大尺寸封装,工作环境恶劣,焊点必须可靠。
如果你的板子属于以上类型,尤其是带TO-263、TO-247、SiC MOSFET、IGBT、BGA或大尺寸QFN的,真空回流焊基本是必须项,不是可选项。
怎么开始?
如果你手上有这些类型的板子需要贴片,尤其是对焊点空洞率有要求的,可以把你的BOM和Gerber文件发给我。
我会帮你做三件事:
DFM评审:看你的板子设计有没有焊接隐患,TO-263的焊盘设计、钢网开口建议、器件布局是否合理,提前跟你说清楚。
工艺方案:根据你的器件类型和可靠性要求,给出真空回流焊方案、X-Ray检测标准和炉温曲线方向。
真实报价:来料加工还是包工包料,打样还是量产,我按你的需求实实在在报个价,不绕弯子。
坪山、龙岗的客户,我们可以上门拜访。 你也可以来产线看真空炉怎么干活,看X-Ray怎么拍片。看一次,心里就有数了。
深圳市龙华区鸿图电路 · 从PCB到PCBA,一站式搞定,你只需要对接我们一家。
有功率板、电源板、无人机、机器人、医疗设备贴片需求的,欢迎把BOM和Gerber发给我,我帮你看看工艺可行性,再报个价。不光是贴片,从制板、元器件采购到成品测试,我们一条龙都能做,省得你再找好几家。
推荐产品
最新资讯
- 6层1阶机械盲孔电调板制造难点:厚径比、对位、塞孔、电镀四重工艺门槛2026-10-17
- PCB涨价、缺货、交期拉长,2026年行业到底发生了什么?2026-10-16
- PCB表面处理怎么选?喷锡、沉金、OSP优缺点对比与选型指南2026-10-14
- 四合一电调PCB报价:哪些项目容易产生额外费用?完整避坑指南2026-10-12
- 60A四合一电调PCB为什么建议选用TG170板材?热可靠性选型指南2026-10-10
- DFM审图到底审什么?从设计端拦截量产隐患的完整检查清单2026-09-28
- 月满中秋|情暖市场部,共赴美好团圆2026-09-24
- 无人机电调PCB过孔工艺:为什么树脂塞孔+电镀填平更可靠?2026-09-22
深圳市龙华区观湖街道平安路鸿湖科技园东区2栋13楼 工厂地址:福建省龙岩市武平县岩前工业集中区A9 A12栋
13751184197 0755-21042734
sales@hongtupcb.cn
公司简介
PCB生产
SMT制造
制程能力
新闻资讯
扫一扫有惊喜
微信公众号
手机二维码
深圳市鸿图电路有限公司 版权所有
